Dua kilang boleh memasang bagger menegak yang sama, penimbang berbilang kepala yang sama dan penimbang semak yang sama dan masih mengakhiri tahun dengan garisan yang berkelakuan sangat berbeza. Senarai peralatan jarang sekali yang memisahkan mereka; susun aturnya ialah. Jarak antara stesen, tempat beg yang ditolak jatuh, berapa banyak ruang yang diperlukan oleh juruteknik untuk membuka pintu pengawal, dan tempat gulungan filem disimpan semuanya menentukan berapa banyak beg yang baik meninggalkan garisan setiap syif.
Jawapan ringkasnya: bina susun atur barisan pembungkusan automatik di sekeliling mesin penetapan rentak dan sasaran keluaran baik yang realistik dahulu, kemudian luaskannya untuk akses perkhidmatan, penukaran dan pengendalian penolakan. Susun atur yang ditarik ke belakang dari mana-mana ruang lantai yang didapati bebas cenderung menimbulkan masalah mahal — kebuluran pada bagger, penghantar yang disekat, penukaran yang memerlukan dua orang — kepada pasukan pengeluaran selepas pemasangan.
Setiap baris mempunyai satu stesen yang menetapkan irama. Pada garisan butiran ia biasanya mesin pengedap bentuk-isi-bentuk menegak. Pada garis serbuk ia mungkin pengisi gerimit atau penimbang skru. Pada barisan berbilang SKU ia selalunya merupakan mesin kantung dengan penukaran terpanjang. Carinya dahulu, kemudian layan setiap stesen lain sebagai sokongan.
Dua nombor mendorong susunan: kadar stesen itu, dan bilangan jam setiap syif ia sebenarnya menghasilkan pek yang baik. Bagger yang diberi nilai 80 beg seminit tidak akan menghantar 80 semua anjakan — sambatan filem, masa kitaran penimbangan, penyejukan meterai, penyingkiran penolakan dan hentian singkat semuanya memakan masa. Pasukan yang mempunyai saiz penghantar hiliran dan pembungkus sarung kepada angka papan nama biasanya berakhir dengan pembungkus sarung yang kebuluran kebanyakan peralihan. Pasukan yang bersaiz untuk mengukur output yang baik meninggalkan ruang untuk bertambah baik tanpa membeli dua kali.
Dalam amalan, keluaran talian hampir dengan kadar stesen paling perlahan didarab dengan masa aktif yang realistik , bukan jumlah setiap helaian spesifikasi dalam petikan. Betulkan nombor itu sebelum sesiapa melukis garis penghantar, kerana ia menentukan sama ada anda memerlukan satu atau dua bagger, dan sama ada penghujung talian harus manual atau automatik.
Walau apa pun produknya, barisan automatik terbahagi kepada lima blok berfungsi, dan setiap satu menanyakan soalan berbeza tentang pelan lantai. Menjaga penimbangan dan pembentukan beg rapat secara fizikal memendekkan kejatuhan produk, yang mengurangkan habuk, tumpahan dan hanyutan berat. Mengekalkan pemeriksaan dan menolak pengendalian di sebelah lorong menghalang tong sampah daripada dikebumikan di belakang pengawal — keputusan kecil yang menjimatkan banyak berjalan.
| Zon | Peralatan biasa | Soalan untuk diselesaikan awal |
|---|---|---|
| Infeed dan penyusuan | Lif baldi jenis Z, pemuat vakum, penghantar condong, lif skru | Di manakah bahan mentah tiba, dan bolehkah operator mengisi semula tanpa melangkah masuk ke dalam kawasan berkawal? |
| Penimbangan dan dos | Penimbang berbilang kepala, penimbang linear, pengisi gerimit, cawan isipadu | Prinsip penimbang yang manakah sesuai dengan produk, dan sejauh manakah penurunan ke bekas beg? |
| Beg atau kantung membentuk | Mesin pengedap borang-isi-bentuk menegak, mesin kantung prabuatan automatik | Gaya beg manakah yang dijalankan sekarang, dan yang manakah mungkin dalam tempoh tiga tahun akan datang? |
| Pemeriksaan dan penolakan | Mesin penimbang, pengesan logam, sistem pemeriksaan sinar-X | Ke manakah perginya pek yang ditolak, dan bolehkah penolakan itu disahkan tanpa menghentikan talian? |
| Pembungkusan kes dan palletizing | Pembentuk kes, pembungkus kes, pengedap, pengekod, robot palletizing | Penghujung talian manual atau automatik, dan berapa banyak ruang pengumpulan yang diperlukan oleh setiap pilihan? |
Tiga topologi meliputi kebanyakan lantai kilang, dan pilihan itu mengubah jejak jauh sebelum nombor model tunggal ditetapkan. Barisan siri menjalankan satu aliran produk melalui setiap stesen. Garis selari menduplikasi sebahagian daripada aliran supaya separuh boleh terus berjalan manakala satu lagi berhenti. Barisan campuran berkongsi hujung hadapan yang sama dan berpecah ke hilir, yang sesuai dengan produk asas jangka panjang dengan varian jangka pendek.
| Topologi | Paling sesuai | Tukar ganti |
|---|---|---|
| Siri | Satu keluarga produk, volum tinggi, permintaan stabil | Kecekapan tertinggi bagi setiap meter persegi, tetapi tiada redundansi — sehenti menghentikan segala-galanya |
| selari | Beberapa SKU, atau pengeluaran yang masa beroperasi lebih penting daripada ruang lantai | Menduakan peralatan dan utiliti, secara kasar menggandakan ruang untuk sebahagian daripada aliran |
| bercampur | Produk asas jangka panjang ditambah larian pendek yang kerap | Keseimbangan yang baik secara keseluruhan, tetapi penghalaan, penggabungan dan kawalan memerlukan lebih banyak usaha perancangan |
Jika sasaran keluaran baik anda boleh dicapai pada barisan bersiri dengan penimbal yang munasabah, tahan godaan untuk membina dua garisan separuh. Laluan aliran pendua bermaksud pembersihan pendua, penukaran pendua dan tempat dua kali lebih banyak untuk produk duduk dan menjadi basi.
Kebanyakan kerja semula reka letak datang daripada item yang bukan kerja sesiapa sehingga minggu pemasangan. Jalankan lukisan dengan enam mata ini sebelum log keluar:
Pada produk basah atau melekit, tambahkan saluran saliran, perlindungan pencucian untuk motor dan penderia, dan rancangan tempat air bilasan meninggalkan bilik. Ini adalah garisan murah pada lukisan dan yang mahal selepas konkrit dituangkan.
Setelah zon dan topologi ditetapkan, pemilihan peralatan mengecil dengan cepat. Bagger penentu rentak menentukan ketinggian penghantar dan saiz penimbal; kepala penimbang menentukan masa kitaran dan oleh itu panjang penurunan; stesen pemeriksaan menentukan di mana pelongsor penolakan dan tong pengesahan mesti tinggal.
Untuk pengeluaran granul beg sederhana dan snek, mesin menegak berkelajuan tinggi selalunya menjadi penambat: KL230H menjalankan format beg sederhana pada hujung julat kelajuan yang lebih tinggi, jadi penghantar hiliran dan pembungkus sarung mesti bersaiz daripadanya dan bukannya dari mesin yang lebih perlahan yang akan diganti kemudian.
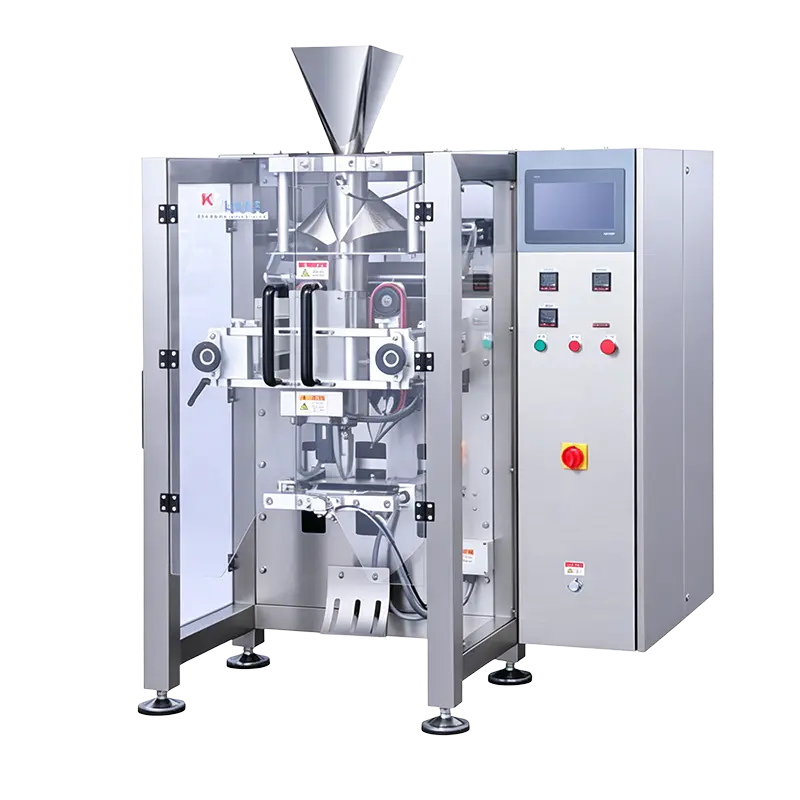 Mesin Pembungkusan Menegak Beg Sederhana Berkelajuan Tinggi KL230H Pembungkus menegak berkelajuan tinggi KL230H untuk beg sederhana, 15–150 beg/min, sesuai dengan pengeluar kacang, makanan sejuk beku dan pertanian yang memerlukan daya pemprosesan beg sederhana yang lebih tinggi. Lihat Produk →
Di mana tetingkap berat pek adalah sempit — kantung kecil, dos yang tepat, toleransi pemberian yang rendah — penimbang linear berketepatan tinggi biasanya merupakan rakan susun atur yang lebih baik daripada kiraan kepala berbilang kepala yang besar, kerana kitarannya yang lebih pendek memastikan laluan jatuh padat dan tangkapan habuk mudah.
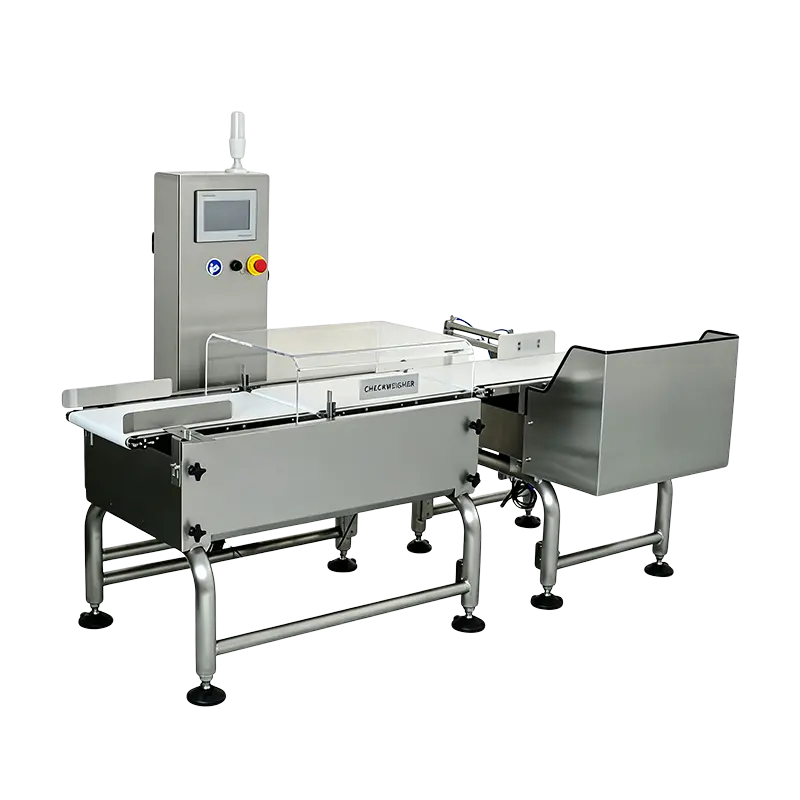 EW-300-1000 Pemeriksa Penimbang Linear Ketepatan Tinggi Untuk tingkap berat pek sempit dan dos yang tepat, penimbang linear ini menawarkan ketepatan ±0.3 g dan sehingga 80 keping/min pada tali pinggang 300 mm. Lihat Produk →
Blok pemeriksaan patut diletakkan awal, bukan sudut yang tertinggal. Pengesan logam standard diletakkan selepas pengedap dan sebelum pembungkusan kes memerlukan panjang penghantar terbuka yang mencukupi untuk penolakan bersih dan tong pengesahan yang boleh dicapai oleh pengendali tanpa bersandar pada pengawal. Jika anda masih membandingkan kiraan kepala dan prinsip penimbang, panduan ini mengenai memilih antara penimbang berbilang kepala dan linear menerangkan di mana setiap satu sesuai.
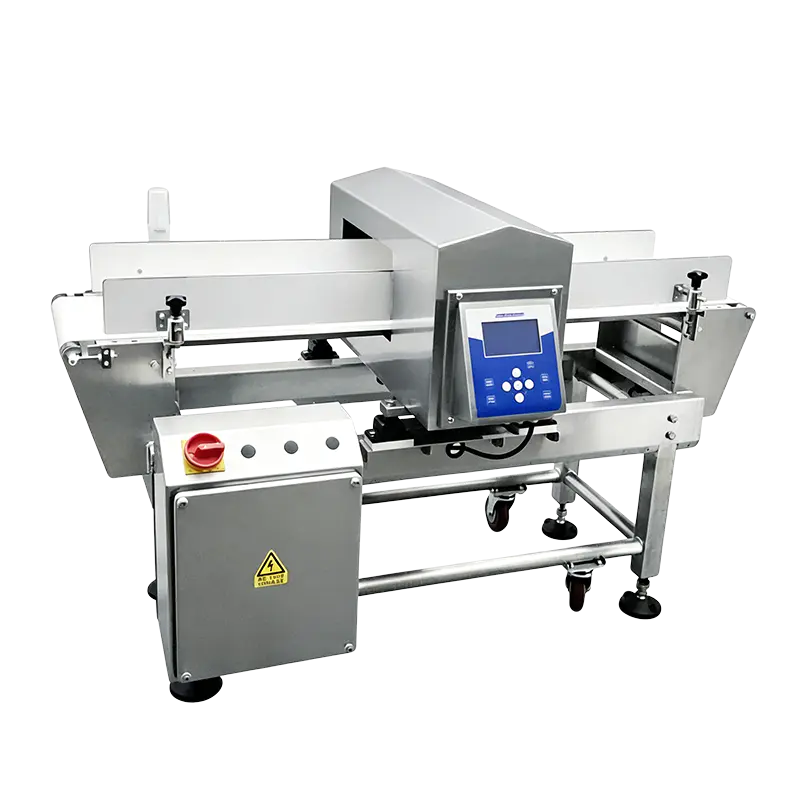 Mesin Pengesan Logam Standard ER3515 Pengesan logam standard untuk snek dalam beg, ubat kotak dan perasa botol; Bukaan 350×150 mm, keupayaan pengesanan Fe≥0.8 mm. Lihat Produk →
Lukisan reka letak kelihatan tenang kerana tiada apa-apa padanya yang berubah. Garis sebenar boleh. Jika tiga SKU berkongsi bagger, susun atur hendaklah meletakkan bahagian format, silinder filem dan cetakan dalam jangkauan mesin, dan pastikan troli alat berada di luar laluan pejalan kaki. Pertukaran yang mengambil masa 25 minit dan bukannya 45 selalunya merupakan keputusan lokasi storan, bukan keputusan teknikal.
Penampan ialah faktor senyap yang lain. Meja pengumpulan pendek antara beg dan pembungkus sarung menyerap hentian mikro dan menghalang talian daripada berhenti setiap kali pembuat kes teragak-agak. Walau bagaimanapun, terlalu banyak penimbal menyembunyikan stesen yang perlahan dan membolehkan produk berada cukup lama untuk menjadi jirim pada barang melekit atau sensitif suhu — jadi saizkannya untuk beberapa minit keluaran, bukan anjakan.
Pengendalian penolakan berhak mendapat disiplin yang sama. Pengesanan logam, penimbangan dan penolakan sinar-X harus mendarat di dalam tong berkunci atau dilabel dengan jelas di luar kawasan berkawal, dengan pengesan pengesahan diletakkan supaya penolakan yang gagal menghentikan talian dan bukannya membiarkan pek suspek meneruskan. Makanan, makanan haiwan peliharaan dan garisan pertanian biasanya menambah kawalan habuk, pencucian dan kalis perosak pada blok ini; yang penyelesaian pembungkusan makanan gambaran keseluruhan menunjukkan cara konfigurasi tersebut biasanya dikumpulkan.
Tiada angka generik yang berguna. Ruang mengikut daya pemprosesan, saiz beg dan jumlah penimbal yang anda inginkan, serta kelegaan perkhidmatan di sekeliling setiap mesin. Talian beg tunggal padat dengan hujung talian manual boleh dimuatkan dalam beberapa dozen meter persegi, manakala produk yang sama dengan pembungkusan kotak automatik dan pelet mungkin memerlukan beberapa kali ganda, kebanyakannya untuk pengumpulan dan pementasan palet.
Kebanyakan susun atur meletakkan pengesanan logam selepas pengedap dan sebelum atau selepas penimbangan, bergantung pada kestabilan pek dan mekanisme penolakan. Faktor penentu biasanya menolak pengesahan: mana-mana unit yang menolak dahulu mesti mempunyai ruang untuk tong sampah dan penderianya, dan unit kedua tidak seharusnya menerima semula pek yang telah dikutuk oleh unit pertama.
Simpan ruang lantai dan kapasiti utiliti daripada membeli mesin kedua dengan segera. Panjang tambahan pada zon pemeriksaan dan pembungkusan kes, penurunan udara termampat ganti dan satu suapan kuasa tambahan adalah murah semasa pembinaan dan janggal selepas itu.
Kelajuan talian ialah apa yang boleh dilakukan oleh stesen paling perlahan dalam keadaan yang ideal. Keluaran yang baik ialah apa yang meninggalkan barisan sebagai produk yang boleh dijual setiap syif, selepas berhenti, penolakan, penukaran dan pembersihan. Keputusan susun atur, terutamanya saiz penimbal dan bilik akses, mempengaruhi nombor kedua jauh lebih banyak daripada yang pertama.
Perkara paling berguna yang boleh anda bawa ke perbualan pembekal bukanlah senarai keinginan mesin — ia ialah sasaran output baik yang diukur, senarai SKU untuk tiga tahun akan datang dan pelan lantai dengan grid lajur dan penurunan utiliti ditandakan. Dengan tiga item itu, susun atur barisan pembungkusan automatik berhenti menjadi latihan lukisan dan menjadi keputusan pengeluaran yang masih kelihatan wajar dua tahun selepas pentauliahan.
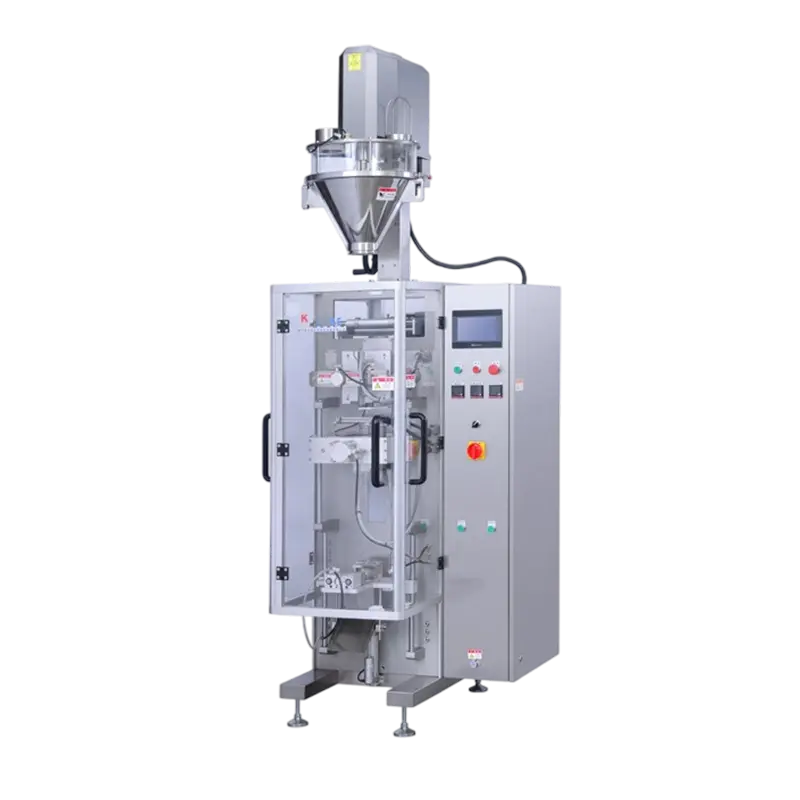
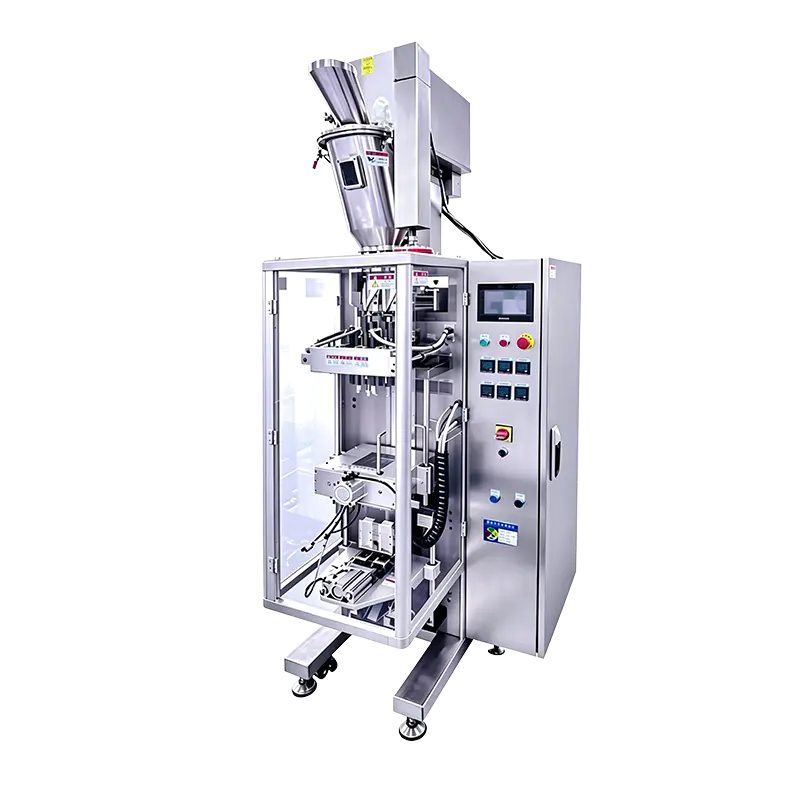
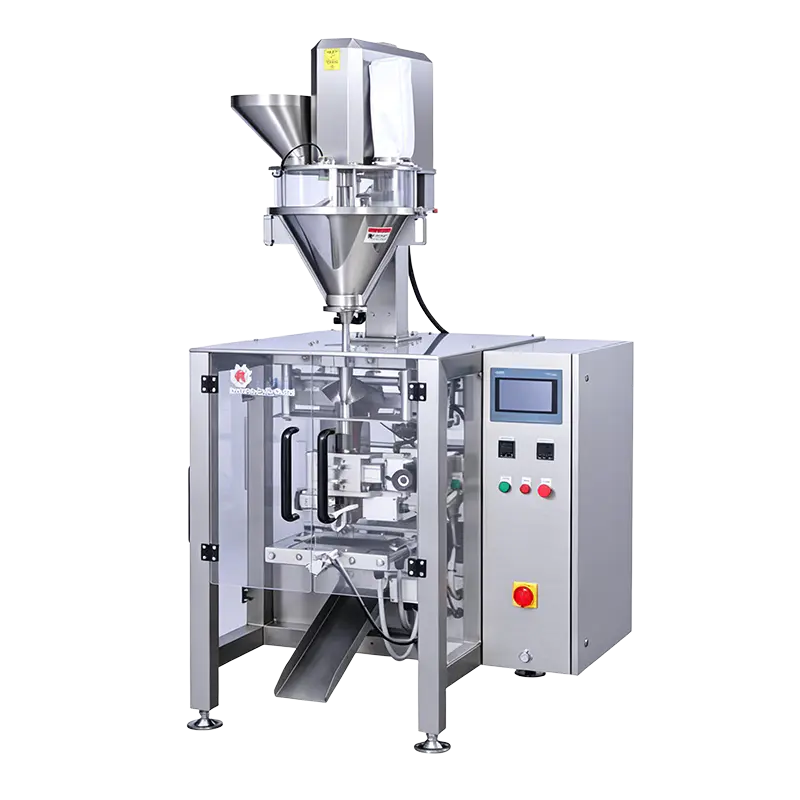
Hubungi Kami
+86-573-82788180
+86-15325730953
Perlu E-mel
info@mainfill.com
jiayingzhuge18@qq.com
Tentang
Jiaxing K-Line Machinery Co., Ltd. ialah pengeluar mesin pembungkusan automatik dan pembekal perkhidmatan yang menyediakan perkhidmatan pasaran mewah domestik dan luar negara.
Pautan
Produk
Dapatkan Sebut Harga Percuma